Zoekopdracht

Een oplossingsgegloeide TP304L austenitische roestvrijstalen buis vertoont normaal gesproken een relatieve magnetische permeabiliteit van minder dan 1,05. Dat ene getal scheidt de austenitische familie van martensitische of duplexkwaliteiten en helpt fabrieken bij het instellen van hun procescontroles. In de praktijk moeten kopers ook de chemische samenstelling, mechanische eigenschappen, warmtebehandelingsgegevens en maattoleranties bevestigen. De volgende gids bekijkt austenitische roestvrijstalen buizen vanuit het standpunt van de fabrikant: wat verandert er tijdens de productie, wat u van elke soort kunt verwachten en wat er in een bestelling moet worden geschreven.
Wat definieert een austenitische roestvrijstalen buis
Een austenitische roestvrijstalen buis wordt gedefinieerd door de austenietfase bij kamertemperatuur. In plaats van een op het lichaam gecentreerd kubisch ferrietrooster, behoudt het materiaal een op het oppervlak gecentreerde kubieke structuur. Deze structuur is verantwoordelijk voor de combinatie van taaiheid, slagvastheid, lasbaarheid en niet-magnetisch gedrag die austenitische buizen geschikt maakt voor druksystemen, cryogene leidingen, warmtewisselaars en voedselverwerkingsapparatuur.
De stabiliteit van austeniet hangt af van de balans van de legeringselementen. Chroom, molybdeen en silicium hebben de neiging ferriet te bevorderen. Nikkel, mangaan, koolstof en stikstof bevorderen austeniet. De molen moet dat evenwicht niet alleen in de uiteindelijke chemie controleren, maar ook tijdens het heet bewerken en het uiteindelijke gloeien, omdat gedeeltelijke transformatie de mechanische eigenschappen en corrosieprestaties kan veranderen.
| Element | Belangrijkste bijdrage |
|---|---|
| Chroom | Vormt de passieve oxidefilm en biedt weerstand tegen oxiderende media en oxidatie bij hoge temperaturen. |
| Nikkel | Stabiliseert de austenitische structuur, verbetert de ductiliteit, taaiheid en weerstand tegen chloridespanningscorrosie onder veel gebruiksomstandigheden. |
| Molybdeen | Verhoogt de weerstand tegen putcorrosie en spleetcorrosie, vooral in chloridehoudende vloeistoffen. |
| Titaan | Gecombineerd met koolstof om neerslag van chroomcarbide te voorkomen in gestabiliseerde kwaliteiten zoals TP321 en TP321H. |
| Niobium | Gecombineerd met koolstof in gestabiliseerde kwaliteiten zoals TP347 en TP347H, waardoor het risico op sensibilisering na het lassen wordt verminderd. |
| Stikstof | Verhoogt de bewijssterkte en verbetert de plaatselijke corrosieweerstand zonder de ductiliteit te verminderen. |
| Mangaan | Verbetert de stabiliteit van austeniet en de warme verwerkbaarheid tijdens knuppelconversie en buiswalsen. |
Vanuit productieoogpunt maakt de austenitische structuur het koudwerk ook effectiever. Koudwalsen en koudtrekken kunnen de vloeisterkte aanzienlijk verhogen, maar verminderen ook de rek. Dat is de reden dat een afgewerkte austenitische roestvaststalen buis normaal gesproken in oplossingsgegloeide toestand moet worden geleverd, tenzij de bestelling specifiek vraagt om een koudvervormde temperatuur met gedefinieerde mechanische limieten.
Gebruikelijke austenitische roestvrijstalen buiskwaliteiten en chemische samenstelling
De meeste projectspecificaties beginnen met een kwaliteit zoals TP304, TP304L, TP316L, TP321 of TP310S. Het cijfer definieert de nominale compositie, maar de echte productie-uitdaging is om die compositie binnen strakke grenzen te houden en tegelijkertijd het oppervlak van de geluidsbuis te behouden. Kleine verschillen in koolstof, chroom, nikkel en molybdeen kunnen het temperatuurbereik, de corrosieweerstand en de reactie op het lassen veranderen.
| Rang | C% | Cr% | Ni% | Ma% | Stabiliserend element |
|---|---|---|---|---|---|
| TP304 | Maximaal 0,08 | 18,0 tot 20,0 | 8,0 tot 10,5 | -- | -- |
| TP304L | Maximaal 0,03 | 18,0 tot 20,0 | 8,0 tot 12,0 | -- | -- |
| TP304H | 0,04 tot 0,10 | 18,0 tot 20,0 | 8,0 tot 10,5 | -- | -- |
| TP310S | Maximaal 0,08 | 24,0 tot 26,0 | 19,0 tot 22,0 | -- | -- |
| TP316 | Maximaal 0,08 | 16,0 tot 18,0 | 10,0 tot 14,0 | 2,0 tot 3,0 | -- |
| TP316L | Maximaal 0,03 | 16,0 tot 18,0 | 10,0 tot 14,0 | 2,0 tot 3,0 | -- |
| TP316Ti | Maximaal 0,08 | 16,0 tot 18,0 | 10,0 tot 14,0 | 2,0 tot 3,0 | Titaan |
| TP321 | Maximaal 0,08 | 17,0 tot 19,0 | 9,0 tot 12,0 | -- | Titaan |
| TP321H | 0,04 tot 0,10 | 17,0 tot 19,0 | 9,0 tot 12,0 | -- | Titaan |
| TP347H | 0,04 tot 0,10 | 17,0 tot 19,0 | 9,0 tot 13,0 | -- | Niobium |
| TP317L | Maximaal 0,03 | 18,0 tot 20,0 | 11,0 tot 15,0 | 3,0 tot 4,0 | -- |
| 904L | Maximaal 0,02 | 19,0 tot 23,0 | 23,0 tot 28,0 | 4,0 tot 5,0 | -- |
| S31254 | Maximaal 0,02 | 19,5 tot 20,5 | 17,5 tot 18,5 | 6,0 tot 6,5 | Stikstof |
Voor een engineeringafdeling is het praktische verschil tussen deze kwaliteiten niet alleen het typenummer. Koolstofarme kwaliteiten verminderen het risico op neerslag van chroomcarbide tijdens het lassen. Gestabiliseerde kwaliteiten doen hetzelfde door toevoegingen van titanium of niobium. H-kwaliteiten met een hoog koolstofgehalte verbeteren de kruipsterkte bij gebruik bij hogere temperaturen, ook al zijn ze gevoeliger voor sensibilisatie in het bereik van 425 tot 850 graden Celsius.
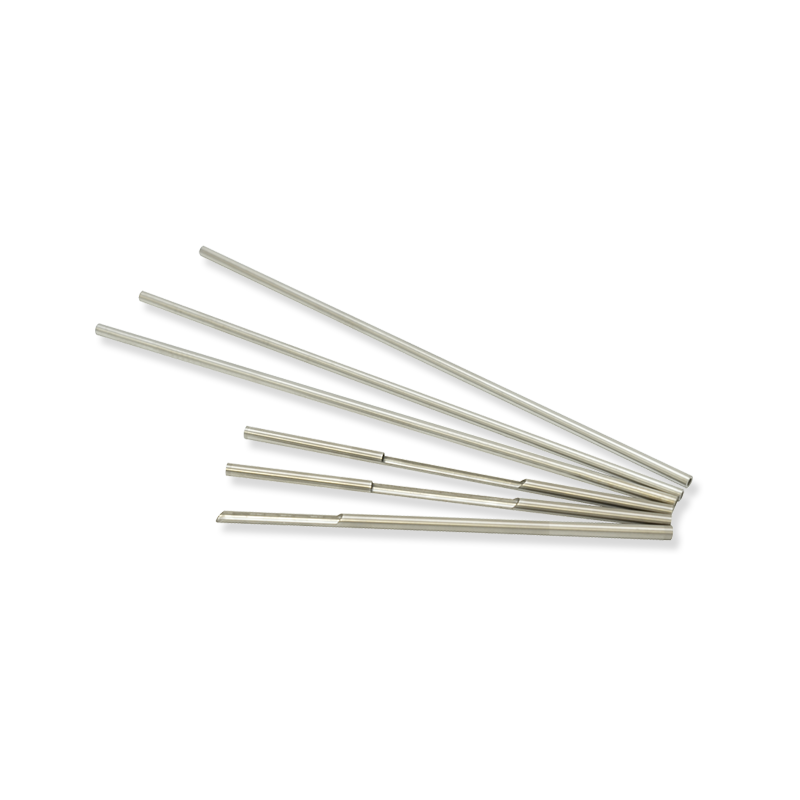 TP304/TP304L/TP304H Austenitische roestvrijstalen naadloze buizen Ingenieurs die koolstofarme, gestabiliseerde en koolstofrijke kwaliteiten vergelijken, zullen deze serie bijzonder relevant vinden voor lasbaarheid en sterkte bij hoge temperaturen, met specificaties die cryogene taaiheid en industriële toepassingen bestrijken. Bekijk Product →
De molen moet ook bevestigen dat de werkelijke warmte de juiste nikkelbalans heeft. Sommige kopers specificeren een minimaal nikkelgehalte omdat een lager nikkelgehalte de hoeveelheid ferriet of martensiet na koud bewerken kan verhogen, wat de magnetische respons en de taaiheid bij lage temperaturen beïnvloedt.
Mechanische eigenschappen en wat ze betekenen bij de fabricage
Mechanische eigenschappen worden gewoonlijk ontleend aan de uiteindelijke, in oplossing gegloeide buis. Een trekproef bij kamertemperatuur geeft proefsterkte, treksterkte en rek, maar het vorm- en gebruiksgedrag is afhankelijk van meer dan één tabelwaarde. Een TP316Ti-buis kan bijvoorbeeld dezelfde treksterkte vertonen als een TP304L-buis, maar zich tijdens het buigen anders gedragen vanwege de hogere reksterkte en de verschillende hardingssnelheid.
| Rang | 0,2% bewijsspanning MPa | Treksterkte MPa | Verlenging % |
|---|---|---|---|
| TP304L | 170 | 485 | 40 |
| TP304H | 205 | 515 | 40 |
| TP310S | 205 | 520 | 40 |
| TP316L | 170 | 485 | 40 |
| TP316Ti | 205 | 515 | 40 |
| TP321 | 205 | 515 | 40 |
| TP321H | 205 | 515 | 40 |
| TP347H | 205 | 515 | 40 |
| 904L | 220 | 490 | 35 |
| S31254 | 300 | 650 | 35 |
Koolstofarme kwaliteiten voor laslijnen
TP304L en TP316L hebben de voorkeur als de buis wordt gelast en vervolgens wordt gebruikt zonder warmtebehandeling na het lassen. Een lager koolstofgehalte vermindert de precipitatie van chroomrijke carbiden in de door hitte beïnvloede zone.
Gestabiliseerde kwaliteiten voor thermische cycli
TP321H en TP347H worden gebruikt wanneer de buis lange tijd in het carbideprecipitatiebereik blijft, vooral in stoomservice- en raffinaderijovens.
Koud bewerkte buizen met kleine diameter
Instrumentatie- en hydraulische leidingen zijn vaak gemaakt van koudgetrokken austenitische buizen met een gecontroleerde proefsterkte. Het koude werk moet worden afgewogen tegen rek en druk.
In een fabriek beperkt de praktische controle zich niet tot de trekwaarden. Afvlakkings-, affakkel- en omgekeerde buigtests tonen aan of het buisoppervlak vrij is van scheuren en overlappingen. Deze tests worden belangrijker voor dunwandige buizen en buizen met een kleine diameter, waar lichte gereedschapssporen tot servicefouten kunnen leiden.
Corrosiebestendigheid en plaatselijke aanval
Een austenitische roestvrijstalen buis is niet bestand tegen corrosie, simpelweg omdat hij roestvrij is. Het weerstandsniveau hangt af van het legeringsgehalte, de toestand van het oppervlak, de samenstelling van het medium, de temperatuur en of de buis wordt blootgesteld aan stilstaande of stromende omstandigheden. De putweerstand wordt vaak geschat met behulp van PREN, of het equivalente getal voor putweerstand, berekend als chroom plus 3,3 maal molybdeen plus 16 maal stikstof.
Molybdeen is het meest praktische legeringselement voor chloridegebruik. TP316L heeft een betere weerstand tegen putjes dan TP304L vanwege het 2,0 tot 3,0 procent molybdeengehalte. TP317L en 904L bieden een hogere marge. S31254 gaat verder met molybdeen en stikstof, waardoor het een optie wordt voor zeewater en agressieve chlorideprocesstromen.
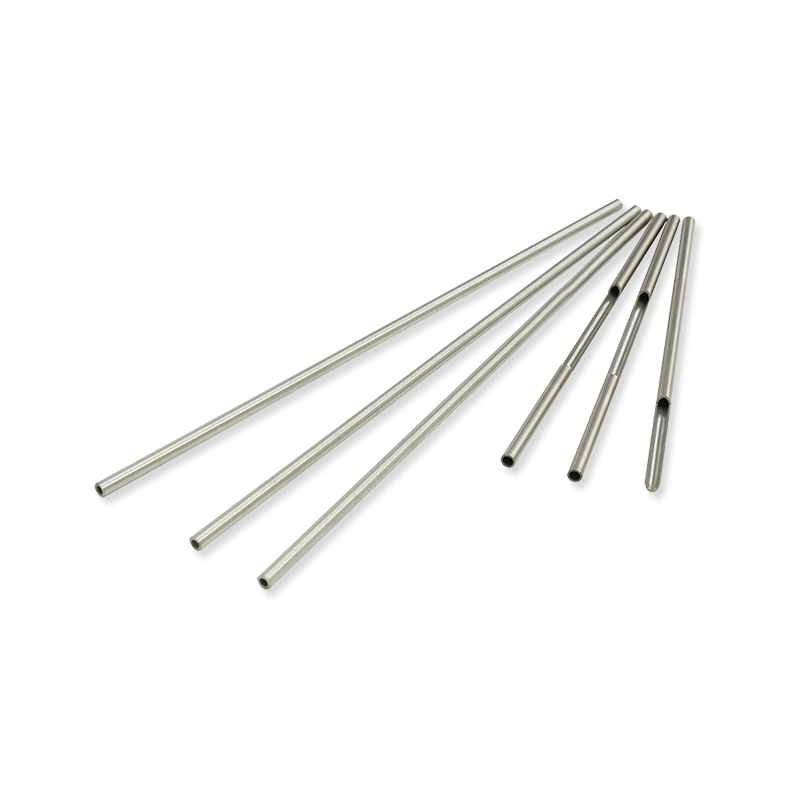 TP316/TP316L/TP316H/TP316Ti gelegeerde naadloze buizen Deze molybdeenhoudende serie biedt verbeterde weerstand tegen putcorrosie en spleetcorrosie in chloride-omgevingen, waardoor het een praktische keuze is wanneer serviceomstandigheden een hogere betrouwbaarheid vereisen dan TP304. Bekijk Product →
| Corrosie bezorgdheid | Typische oorzaak | Rang direction |
|---|---|---|
| Pitten | Chloride-ionen breken door de passieve film | TP316L, TP317L, 904L, S31254 |
| Spleetcorrosie | Stagnerende vloeistof onder pakkingen, aanslag of afzettingen | TP317L, 904L, S31254 |
| Intergranulaire corrosie | Chroom carbide precipitation during welding or heating | TP304L, TP316L, TP321, TP347 |
| Oxiderende zuuraanval | Salpeterzuur, heet oxiderende chemische dienst | TP304L, hoge chroomkwaliteiten, 904L |
| Spanningscorrosiescheuren | Trekspanning plus chloride en hoge temperatuur | Hogere nikkellegeringen; ontwerpbeoordeling vereist |
Voor gelaste systemen is de uitgloeiconditie net zo belangrijk als de kwaliteit. Een buis die tijdens het vormen oververhit is geraakt of slecht is uitgegloeid, kan gevoelige korrelgrenzen vertonen, zelfs als de chemie correct is. De fabriek moet de uiteindelijke toestand van de warmtebehandeling verifiëren en, indien vereist door de specificatie, intergranulaire corrosietesten uitvoeren.
Prestaties bij hoge temperaturen van austenitische roestvrijstalen buis
De selectie bij hoge temperaturen voor een austenitische roestvrijstalen buis hangt af van de oxidatieweerstand, kruipsterkte en de stabiliteit van de metallurgische structuur. Bij temperaturen boven ongeveer 425 graden Celsius kan koolstof zich verbinden met chroom en de corrosieweerstand aan de korrelgrenzen verminderen. Dit is de reden dat koolstofarme en gestabiliseerde kwaliteiten vaak worden geselecteerd voor continu gebruik in dat bereik.
Bovenstaand schema is indicatief en bedoeld voor materiaalvoorselectie, niet voor ontwerpberekeningen. De daadwerkelijk toelaatbare spanning is afhankelijk van de norm, wanddikte, temperatuur en levensduur.
| Rang | Temperatuur gids | Selectie opmerking |
|---|---|---|
| TP304H | Kruipbereik bij hoge temperaturen | Hoger koolstofgehalte verbetert de kruipsterkte vergeleken met TP304L. |
| TP310S | Oxiderende omstandigheden tot ongeveer 1000 tot 1050 graden Celsius | Hoog chroom- en nikkelgehalte zorgen voor een sterke oxidatieweerstand. |
| TP321H | Thermisch fietsen tot ongeveer 850 graden Celsius | Titaan prevents chromium carbide formation in the heat-affected zone. |
| TP347H | Gelaste ovenbuizen in kruipbedrijf | Niobium stabiliseert koolstof en bevordert de lasbaarheid. |
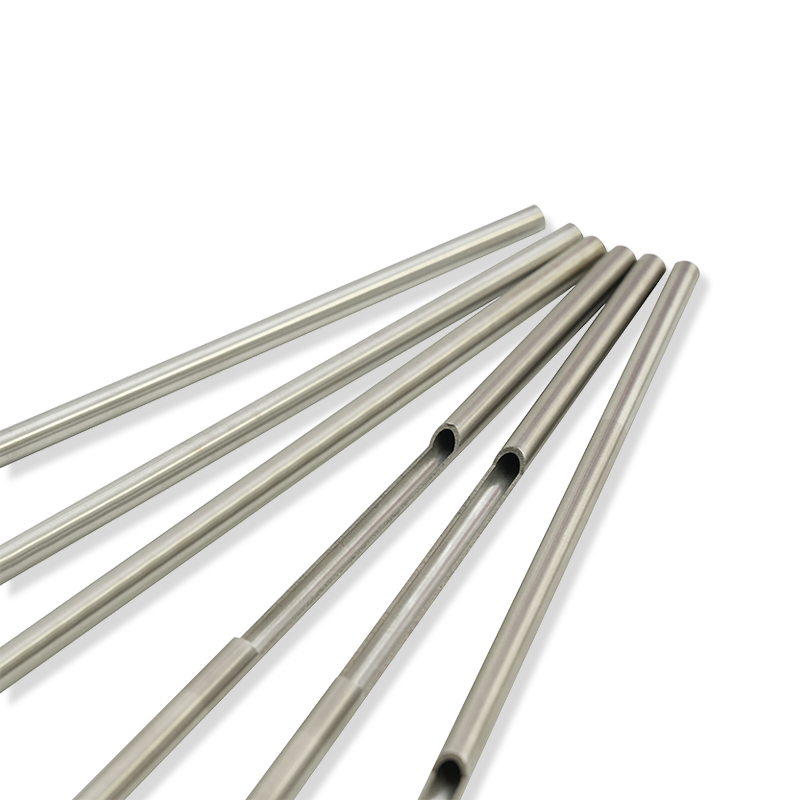 TP310S Austenitische roestvrijstalen naadloze buis Voor ovenspiralen en reformerlijnen brengt deze kwaliteit de corrosieweerstand en taaiheid bij hoge temperaturen in evenwicht; de koolstofarme versie helpt het risico op interkristallijne corrosie tijdens het lassen te verminderen. Bekijk Product →
Voor ovenspiralen, oververhittingsbuizen en reformeruitlaatleidingen moet de bestelling de verwachte metaaltemperatuur, stoomdruk en eventuele oxiderende of sulfiderende componenten in het procesgas vermelden. Met die informatie kan de fabriek de juiste warmtebehandelingscondities aanbevelen en beoordelen of een standaardkwaliteit voldoende is.
Hoe productiestappen de buiskwaliteit beïnvloeden
Twee buizen met dezelfde kwaliteit en afmetingen kunnen zich verschillend gedragen als de ene goed is uitgegloeid en de andere niet. Het productietraject voor een naadloze austenitische roestvrijstalen buis begint doorgaans met knuppelinspectie, heet doorboren, koudwalsen of koudtrekken, oplossingsgloeien, beitsen, rechttrekken, snijden en uiteindelijk niet-destructief testen. Elke stap beïnvloedt een specifieke kwaliteitsparameter.
| Stadium | Wat het controleert |
|---|---|
| Billet-inspectie | Interne stevigheid, segregatie en oppervlaktekwaliteit vóór het doorboren. |
| Hete extrusie of piercing | Initiële wandconsistentie en vrij van gescheurde oppervlakken. |
| Koudwalsen en koudtrekken | Nauwkeurigheid van de buitendiameter, uniformiteit van de wanddikte en oppervlakteafwerking. |
| Oplossing gloeien | Lost neergeslagen carbiden op en herstelt de austenitische structuur. |
| Beitsen of heldergloeien | Verwijdert oxidehuid en laat een schoon, corrosiebestendig oppervlak achter. |
| Rechttrekken | Controleert de buiging en zorgt ervoor dat de buis door de volgende productiefase gaat. |
| Wervelstroom- en hydrostatisch testen | Detecteert oppervlaktedefecten, onregelmatigheden in de muur en lekkagepaden. |
Voor austenitische buizen met kleine diameter en dunwandige buizen heeft het koudtrekproces een direct effect op de toleranties. Een molen die het aantal passages, de reductieverhouding en de gloeitemperatuur regelt, kan buizen produceren met een gladde boring en een consistente wanddikte. Voor meer details over de productieroute, zie de gemeenschappelijke productieprocessen voor austenitisch roestvast staal .
Oppervlakteconditie maakt ook deel uit van kwaliteit. Een oplossingsgegloeide en gebeitst buis heeft een mat oppervlak, terwijl een heldergegloeide buis in een beschermende atmosfeer wordt geproduceerd en een schone, oxidevrije afwerking heeft. Elektrolytisch polijsten kan een dunne laag materiaal verder verwijderen en de oppervlakteruwheid verminderen. Deze opties zijn van belang voor hygiënische leidingen, hoogzuivere gassystemen en toepassingen waarbij afzettingen moeten worden vermeden.
Beschikbare afmetingen, toleranties en productielimieten
Er moet een austenitische roestvrijstalen buis worden besteld met een duidelijk gedefinieerde buitendiameter, wanddikte, lengte en tolerantiesysteem. Sommige kopers specificeren een minimale wanddikte; anderen specificeren de gemiddelde wanddikte. Het verschil heeft invloed op het werkelijke gewicht, de interne diameter en de drukberekening, dus dit moet vóór productie worden vermeld.
| Parameter | Beschikbaar bereik |
|---|---|
| Buitendiameter | 3,18 mm tot 406,4 mm |
| Wanddikte | 0,3 mm tot 20 mm |
| Lengte | Tot 25.000 mm |
| Leveringsconditie | Oplosgegloeid en gebeitst, heldergegloeid, elektrolytisch gepolijst |
| Oppervlakteafwerking | Industriële matte, heldere of gepolijste afwerking, afhankelijk van de toepassing |
| Afmeting | Typische commerciële tolerantie |
|---|---|
| Buitendiameter up to 25.4 mm | Plus of min 0,10 mm |
| Buitendiameter 25.4 mm to 38.1 mm | Plus of min 0,15 mm |
| Buitendiameter 38.1 mm to 50.8 mm | Plus of min 0,20 mm |
| Wanddikte | Meestal plus 20 procent, min 10 procent, tenzij de minimummuur is gespecificeerd |
| Lengte tolerance | Meestal plus 6 mm zonder mintolerantie voor bestellingen met een vaste lengte |
Deze waarden zijn algemene richtlijnen. De werkelijke tolerantie moet worden gecontroleerd aan de hand van de geldende norm, omdat ASTM A312, ASTM A269, EN 10216-5 en JIS G3459 verschillende vereisten kunnen hebben. De toleranties voor freesacceptatie kunnen krapper zijn als de buis bedoeld is voor precisie-instrumentatie, hydraulische systemen of sterk bewerkte componenten.
Hoe u een austenitische roestvrijstalen buiskwaliteit selecteert
De selectie begint bij de procesomgeving, niet bij de cijfernaam. De temperatuur, chemische media, druk en fabricageroute moeten eerst worden gedefinieerd. Zodra deze gegevens duidelijk zijn, wordt het aantal geschikte cijfers veel kleiner.
- Maak een lijst van de chemische media en de concentratie ervan, inclusief eventuele verstoorde omstandigheden.
- Definieer het ontwerptemperatuurbereik en of de buis te maken krijgt met cyclische thermische belasting.
- Definieer de interne en externe druk en bevestig of de buis moet voldoen aan een drukapparatuurcode.
- Bevestig de fabricageroute, vooral het lassen en de mogelijke warmtebehandeling na het vormen.
- Controleer de oppervlaktevereisten en reinigingsprocedures vóór de inbedrijfstelling.
- Vergelijk corrosieweerstand, sterkte, beschikbaarheid en kosten van kwaliteiten op de shortlist.
| Servicestaat | Rangs to evaluate | Reden |
|---|---|---|
| Chloride koelwater | TP316L, TP317L, 904L | Molybdeen increases resistance to pitting and crevice attack. |
| Opslag en transport bij lage temperatuur | TP304L, TP316L | De austenitische structuur behoudt een goede slagvastheid bij cryogene temperaturen. |
| Oven- en stralingsbuisservice | TP310S | Een hoog chroom- en nikkelgehalte zorgt voor oxidatieweerstand. |
| Stoomoververhitter en naverwarmerleidingen | TP304H, TP321H, TP347H | Kruipsterkte en carbidestabilisatie zijn belangrijk. |
| Zeewater- en offshore-apparatuur | 904L, S31254 | Hogere PREN-waarden verbeteren de weerstand in zoute omgevingen. |
| Voedsel- en sanitaire proceslijnen | TP304L, TP316L | Goede reinigbaarheid, glad oppervlak en corrosiebestendigheid tegen milde zuren. |
Een veelgemaakte fout is dat je alleen een cijfer kiest omdat het een hoger getal heeft. TP310S heeft een uitstekende oxidatieweerstand, maar een lagere bestendigheid tegen kamertemperatuur dan S31254. TP321H heeft een goede stabiliteit bij hoge temperaturen, maar is niet zo goed bestand tegen chloriden als TP316L. De evaluatie moet worden gemaakt aan de hand van het werkelijke exploitatiebereik.
Toepassingen en industrieel gebruik
Austenitische roestvrijstalen buis komt voor in een breed scala aan industriële apparatuur, omdat deze kan worden geproduceerd in kleine, dunwandige, dikwandige en extra lange configuraties. De volgende kaarten tonen representatieve toepassingen van austenitische naadloze buizen geleverd door fabrieken met volledige productiecontrole.
Chemische verwerking
Reactorspiralen, warmtewisselaars en transportleidingen vervoeren zuren, oplosmiddelen en chloriden. Molybdeenhoudende kwaliteiten worden geselecteerd wanneer weerstand tegen putjes vereist is.
Ketels en oververhitters
TP304H, TP321H en TP347H worden gebruikt in stoomsystemen waarbij de metaaltemperatuur hoger is dan de normale temperatuur aan de waterzijde.
Lijnen voor eten en drinken
TP304L en TP316L zorgen voor een schoon oppervlak, goede lasbaarheid en weerstand tegen organische zuren en reinigingsmiddelen.
Uitlaatsystemen voor auto's
Austenitische buizen met een kleine diameter en dunne wand zijn bestand tegen condensatie, trillingen en gematigde uitlaattemperaturen.
Instrumentatie en hydraulische slangen
Precisie koudgetrokken buizen worden gebruikt in drukinstrumenten, bemonsteringslijnen en hydraulische regelsystemen waar nauwe toleranties van belang zijn.
LNG-, CNG- en warmtewisselingsapparatuur
Extra lange buizen verminderen het aantal lasnaden in spiraalsystemen en warmtewisselaars, waardoor de betrouwbaarheid en installatiesnelheid worden verbeterd.
In elke toepassing maakt de buis deel uit van een groter betrouwbaarheidssysteem. Een verandering in de mediatemperatuur of de chlorideconcentratie kan van een standaard TP304L-lijn een onderhoudsprobleem maken. Fabrieken die hun eigen product vervaardigen en testen, kunnen sneller reageren als de klant een soortaanpassing of een speciale maat nodig heeft.
Inspectie- en inkoopnotities op fabrikantniveau
Gekwalificeerde leveranciers moeten beschikken over een gedocumenteerd kwaliteitssysteem en productieapparatuur die de traceerbaarheid van grondstof tot uiteindelijke buis ondersteunen. Voordat de koper een kavel accepteert, moet hij het chemische certificaat, het hittenummer, de mechanische testresultaten en het gloeirecord bevestigen.
| Testmethode | Doel |
|---|---|
| Chemische analyse | Bevestigt de legeringssamenstelling ten opzichte van de kwaliteitsspecificatie. |
| Trekproef | Controleert de proefsterkte, treksterkte en rek. |
| Hardheidstest | Geeft aan of de uiteindelijke warmtebehandeling consistent was. |
| Hydrostatische test | Bevestigt lekdichtheid onder interne druk. |
| Wervelstroomtest | Detecteert discontinuïteiten aan het oppervlak en nabij het oppervlak zonder de buis te beschadigen. |
| PMI-testen | Maakt gebruik van röntgenfluorescentie om de kwaliteit te verifiëren vóór installatie. |
| Intergranulaire corrosie test | Controleert of de buis gevoelig is voor sensibilisatie, meestal voor koolstofarme of gestabiliseerde kwaliteiten. |
Bij internationale projecten heeft de koper vaak een 3.1 keuringscertificaat nodig conform EN 10204. Voor sommige drukapparatuurtoepassingen is ook PED- of TS-certificering nodig. De leverancier moet kunnen aangeven welke certificaten afgegeven kunnen worden en of inspectie door derden mogelijk is.
Verpakking en markering zijn geen secundaire details. Een austenitische RVS buis met een beschadigd oppervlak kan daar zijn corrosieweerstand verliezen. Bestelinstructies moeten eindbescherming, bundeling, scheiding tussen kwaliteiten en markeringsvereisten voor serienummers vermelden. Dit vermindert de sorteertijd en voorkomt verwisselingen op de bouwplaats.
Veelgestelde vragen
Is austenitische roestvrijstalen buis magnetisch?
In de volledig gegloeide toestand hebben austenitische kwaliteiten zoals TP304, TP304L, TP316L en TP321 een zeer lage magnetische permeabiliteit. Koud werken kan een gedeeltelijke transformatie naar martensiet veroorzaken, wat de magnetische respons verhoogt. Zwaar vervormen, uitzetten of buigen kan daarom een deel van de buis enigszins magnetisch maken, ook al blijft de kwaliteit austenitisch.
Wat is het verschil tussen TP304 en TP316L austenitische buis?
TP316L heeft een molybdeentoevoeging van ongeveer 2,0 tot 3,0 procent, wat de weerstand tegen putcorrosie en spleetcorrosie in chloridemedia verbetert. TP304 is goedkoper en biedt een goede algemene corrosieweerstand, maar is geen directe vervanging in de maritieme, chemische of andere chloridehoudende sector.
Wat doet oplossingsgloeien met een austenitische roestvrijstalen buis?
Bij oplossingsgloeien wordt de buis tot een hoge temperatuur verwarmd, doorgaans boven de 1000 graden Celsius, afhankelijk van de kwaliteit, en wordt deze vervolgens snel afgekoeld. Dit lost chroomcarbiden op die mogelijk tijdens de verwerking zijn gevormd en herstelt een uniforme austenitische structuur met goede corrosieweerstand en ductiliteit.
Welke austenitische buiskwaliteit is het beste voor gebruik bij hoge temperaturen?
Er bestaat niet één beste cijfer. TP310S is geselecteerd op oxidatieweerstand tot ongeveer 1000 tot 1050 graden Celsius. TP304H, TP321H en TP347H zijn geselecteerd op kruipsterkte bij stoom- en ovengebruik. De exacte keuze hangt af van de metaaltemperatuur, druk, atmosfeer en verwachte levensduur.
Hoe kan ik bij levering de kwaliteit van een austenitische RVS buis controleren?
Controleer het materiaalcertificaat, heatnummer en markering. Voer een visuele inspectie van het oppervlak uit op krassen, putjes, hanteringsschade en reparatiesporen. Bevestig de buitendiameter, wanddikte en lengte. Als de kwaliteit van cruciaal belang is, gebruik dan PMI-testen om de chemie snel te verifiëren vóór installatie.
Een laatste controle voordat u uw aanvraag verzendt
Een volledige leidingspecificatie vermindert vertragingen en voorkomt verwarring tijdens de productie. Wanneer u een offerte aanvraagt voor een austenitische roestvrijstalen buis, vermeld dan de doelnorm, kwaliteit, buitendiameter, wanddikte of schema, lengte, afwerking, hoeveelheid en eindgebruik. Geef aan of de muur een minimummuur of een gemiddelde muur is. Voeg de ontwerptemperatuur, druk en procesmedia toe, indien beschikbaar.
Door deze parameters duidelijk te definiëren, helpt u de fabriek bij het selecteren van de juiste warmtebehandeling, oppervlaktevoorbereiding en inspectieniveau. De naam van het type is slechts een deel van de specificatie. De echte kwaliteit ligt in de consistentie van de chemie, dimensionale controle, oppervlakteconditie en traceerbaarheid vanaf de eerste smelt tot de uiteindelijk geleverde buis.